Kabar

Proses Produksi Sabuk Konveyor Karet

I. Persiapan Bahan Baku (Formulasi Kustomisasi)

Telung kategori bahan mentahan inti sing sabenere proporsi miturut kondisi operasi:

Bahan Baku Karet

Karet dasar (Natural Rubber/NR, SBR, EPDM, NBR) + Reinforcing agents (carbon black, silica) + Vulkanization system (sulfur, akselerator) + Functional aditif (antioksidan, wear-resistant agents, flame retardants, plasticizers).

Dibedakake miturut aplikasi: Karet tutup ndhuwur (tahan nyandhang lan impact), karet tutup ngisor (gesekan kurang), lan karet inti/skim (khusus kanggo ikatan karo bangkai).

Bahan Dasar Karkas

Inti kain: Polyester (EP), Nylon (NN), utawa kanvas katun; nyedhiyakake kekuatan dhuwur, kapasitas beban multi-lapisan.

Inti kabel baja: Kabel baja galvanis; dirancang kanggo long-distance, aplikasi pertambangan tension dhuwur.

Agen Ikatan

Solusi dip RFL (Resorcinol-Formaldehyde-Latex): Nyegah delaminasi antarane karet lan tali kain utawa baja.


II. Proses Campuran (Preparasi senyawa karet; nemtokake sifat dhasar)

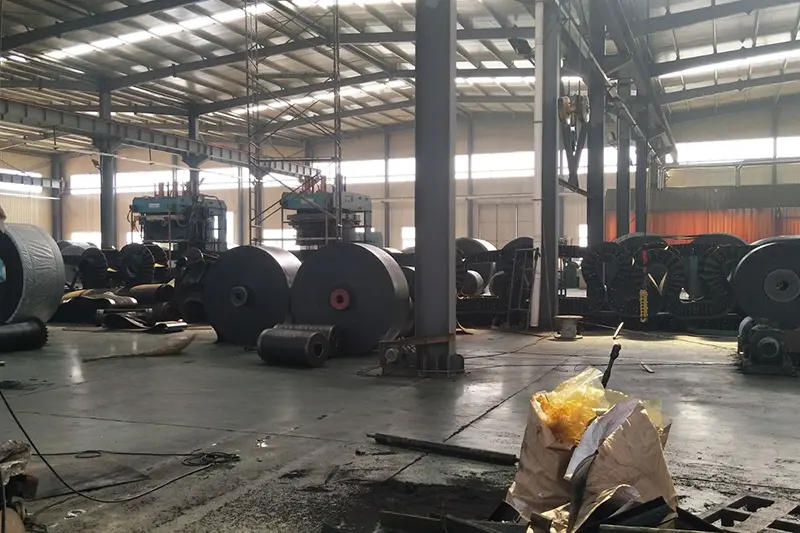
Bahan mentah ditimbang lan dilebokake ing mixer internal sing ditutup; pencampuran dumadi ing suhu dhuwur (120-160 ° C) lan tekanan dhuwur kanggo 10-15 menit kanggo mesthekake karbon ireng lan aditif wis kebak buyar ing karet basa, nyegah aglomerasi utawa vulkanisasi durung wayahe (scorching).

Senyawa kasebut dibuwang menyang pabrik sing mbukak kanggo campuran lan pendinginan kanggo nyuda tekanan internal.

A mesin sheeting mekso senyawa menyang sheets saka kekandelan tetep; iki digawe adhem lan diijini kanggo ngaso / diwasa kanggo 4-24 jam kanggo stabil plastisitas.

Sampel dites kanggo kekerasan, kekuatan tarik, lan kekuatan adhesi; kumpulan substandard diproses maneh, nalika sheets qualified disimpen miturut kategori kanggo nggunakake mangsa.


III. Carcass Pre-treatment (Penting kanggo nambah kekuatan ikatan)

1) Kain Kanvas Pra-perawatan

Kanvas wis flattened lan dedusted, banjur nyemplungaken ing tank dip RFL lan garing; iki mbentuk film iketan ing lumahing serat kanvas, nyegah delamination sakteruse utawa misahake. 2) Kabel Baja Pra-perawatan

Kabel baja galvanis ngalami degreasing lan derusting, ngiring dening fosfat kanggo nggawe lapisan fosfat kasar sing Ngartekno nambah adhesion penetrative karo karet inti; kabeh kabel straightened ing tension seragam ing preparation kanggo langkah sabanjure.


IV. Calendering + Forming (Majelis berlapis kanggo ngasilake sabuk ijo)

Pilihan A: Kain-intisabuk conveyormbentuk

Lapisan karet liwat tanggalan papat-gulungan: Kanvas sing wis diolah wis liwat rol calendering kanthi kecepatan konstan, kanthi lapisan tipis karet inti sing ditrapake kanthi rata ing sisih loro kanggo ngasilake kain karet siji utawa kaping pindho;

Déwan multi-lapisan: Lapisan kain karet didadekake siji lan ditumpuk miturut desain (contone, 3, 4, utawa 5 lapisan), kanthi lapisan tipis karet inti sing ditrapake ing antarane lapisan kanggo ngusir hawa sing kepepet;

Lapisan karet tutup ngisor lan ndhuwur diterapake (kanthi lapisan ndhuwur sing tahan nyandhang), lan karet pinggir ditrapake kanggo nutupi sisih;

Gulungan penekan kadhemen kompak perakitan kanggo ngilangi gelembung udara lan kerutan, ngasilake sabuk ijo sing ora divulkanisasi.

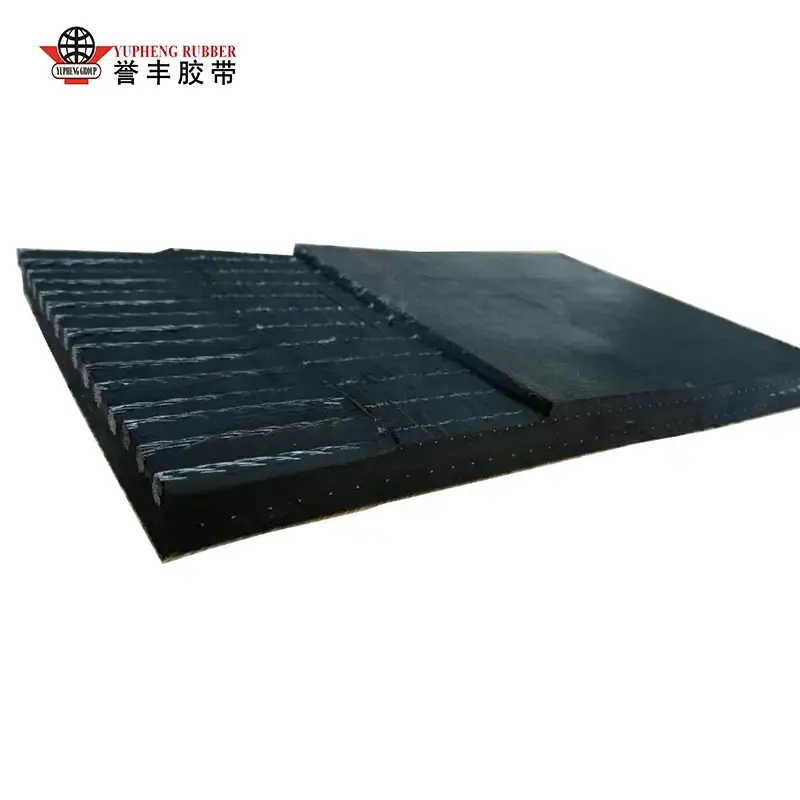
Opsi B: Sabuk konveyor inti kabel baja (aplikasi kekuatan dhuwur)

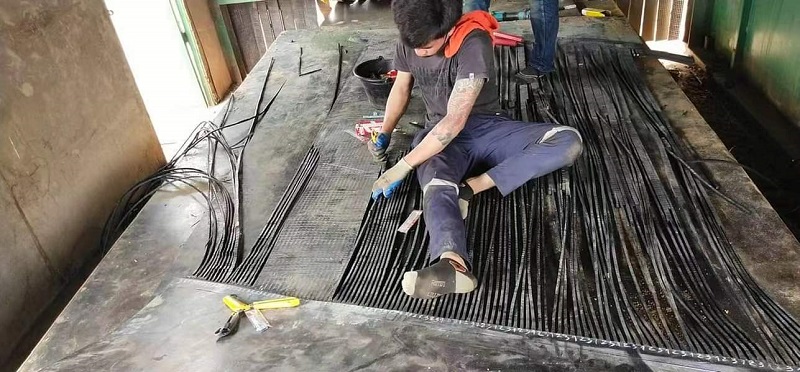
Multiple kabel baja sing disusun ing interval witjaksono lan tension pancet ing meja mbentuk kanggo mesthekake distribusi mbukak seragam;

A lapisan ngisor saka karet inti wis glethakaken mudhun, kabel ditempelake warata menyang karet, lan lapisan karet pangisi penengah ditrapake kanggo ngisi longkangan antarane kabel;

Lapisan karet tutup ndhuwur lan ngisor sing kandel lan karet penyegel pinggir pinggir diterapake;

Vakum kadhemen-mencet consolidates perakitan, nyegah kanthong udhara utawa blistering antarane kabel lan karet.

Produk turunan khusus

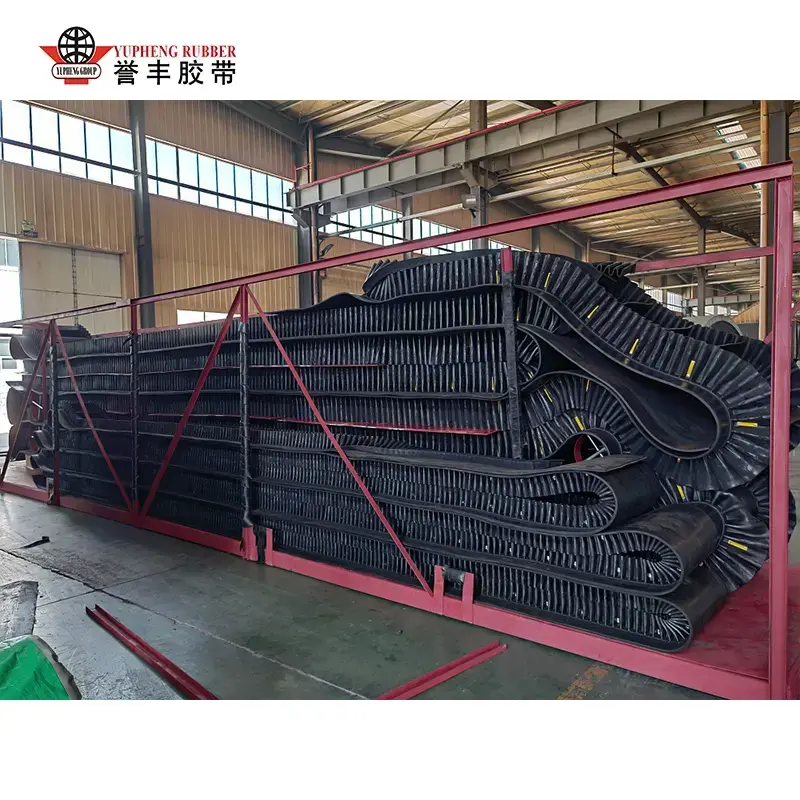
Sidewalls, cleat, lan lembaran karet pola dipasang bebarengan nalika mbentuk kanggo ngasilake semi-rampung anti-slip utawa curam-incline terpadusabuk conveyor. 


V. Vulkanisasi (Proses curing inti; ikatan silang karet permanen)

Vulkanisasi minangka langkah kritis sing ngowahi "kosong karet mentah alus" dadi produk rampung kanthi kekuatan dhuwur. Rong jinis peralatan utama digunakake:

Flat-bed Vulcanizing Press (Proses kumpulan; kanggo ukuran cilik-menengah utawa sabuk khusus)

Kothong sabuk diselehake ing antarane platens digawe panas multi-lapisan. Kondisi proses: suhu 140–160°C, tekanan 1,5–3 MPa, lan wektu vulkanisasi antara 15 nganti 60 menit gumantung saka kekandelan. Ing suhu lan tekanan dhuwur, molekul karet ngubungake, nggabungake lapisan karet lan struktur tulangan dadi siji.

Vulcanizer Drum Kontinu (Produksi massal sabuk datar standar jarak jauh)

Sabuk baja terus-terusan narik sabuk kosong kanthi kecepatan konstan liwat drum sing digawe panas lan tekanan kanggo vulkanisasi tanpa gangguan. Cara iki cocok kanggo sabuk conveyor dawa (kilometer dawane), mesthekake kekandelan seragam lan ora ana joints bagean.

Sawise vulkanisasi, sabuk ngalami proses pendinginan sing alon lan bertahap kanggo nyegah retak utawa deformasi sing disebabake ekspansi lan kontraksi termal.


VI. Post-Processing lan Finishing

Cooling lan Setelan: Air utawa banyu cooling kanggo murah suhu rampung lan ngredhakaké tekanan vulkanisasi internal;

Edge Trimming: Aman saka keluwihan lampu kilat / burrs saka loro-lorone kanggo standarisasi jembaré sabuk;

Perawatan lumahing: Grinding, polishing, lan menehi tandha (model printing, rating kekuatan, specifications, lan tanggal produksi);

Pengolahan Khusus: Perforasi, nglereni nganti dawa tartamtu, lan panas-splicing saka joints rampung minangka dibutuhake.


Sabanjure :

-

Warta sing gegandhengan
Ninggalake kula pesen
X
Kita nggunakake cookie kanggo menehi pengalaman browsing sing luwih apik, nganalisa lalu lintas situs lan nggawe konten pribadi. Kanthi nggunakake situs iki, sampeyan setuju kanggo nggunakake cookie. Kebijakan Privasi
nolakNampa